技术业务张经理:139-1328-9739 |
技术业务张经理:139-1328-9739 |
化工厂废气预处理系统承担颗粒物与气态污染物的初步脱除任务,运行环境中普遍存在酸碱雾、有机溶剂蒸汽与高湿工况,对过滤设备的材质耐受性提出严格要求。普通金属外框过滤器在腐蚀性气氛下易发生锈蚀与结构失效,进而影响整套净化系统的稳定运行。
耐腐蚀V型塑框过滤器采用工程塑料外框配合V型滤袋结构,在保证过滤面积的同时提升对腐蚀介质的抵抗能力。本文结合 GB/T 14295-2008、ISO 16890-1:2016 等测试体系,从工况特点、结构材质、性能参数、长期稳定性测试与工程应用等方面予以阐述。
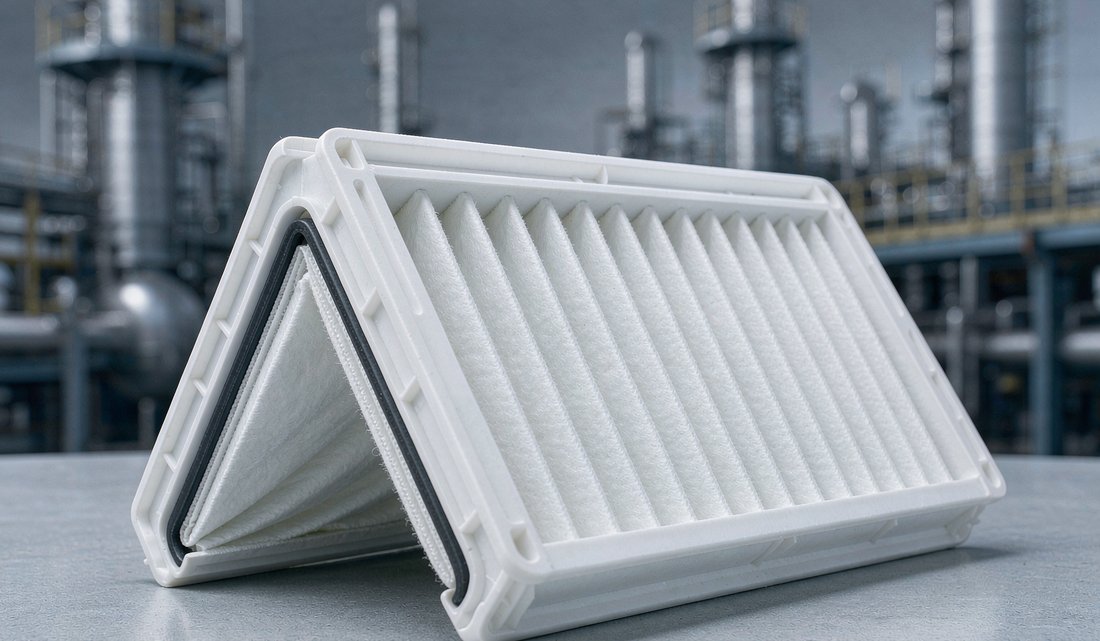
图1 耐腐蚀V型塑框过滤器结构示意
化工生产排放的废气成分复杂,常含有氯化氢、硫化氢、氨、挥发性有机物及酸碱雾滴,颗粒物浓度波动幅度大。《大气污染物综合排放标准》(GB 16297-1996)与《挥发性有机物无组织排放控制标准》(GB 37822-2019)对排放限值作出规定,预处理段需在进入末端治理设备前完成除尘与气溶胶脱除。
预处理过滤器长期处于腐蚀性气氛与交变湿度之中,材料劣化、密封老化、滤料强度下降是主要失效形式。Hinds 在《Aerosol Technology》中指出,纤维滤料在酸性环境下会发生水解与断裂,捕集效率随服役时间衰减,因此耐腐蚀设计是该工况选型的要点。
| 工况项目 | 典型范围 | 对过滤器的影响 |
|---|---|---|
| 颗粒物浓度 | 50~800 mg/m³ | 容尘量要求高 |
| 相对湿度 | 60%~95% | 滤料水解风险 |
| 酸性组分 | HCl、SO₂、HF 等 | 外框与密封腐蚀 |
| 有机组分 | 苯系物、酯类、醇类 | 塑料溶胀风险 |
| 烟气温度 | 10~45 ℃ | 材料耐温选择 |
| 系统阻力预算 | ≤600 Pa(过滤段) | 初阻力需控制 |
该类过滤器由塑质外框、V型折叠滤袋、支撑骨架与密封条组成。外框常用聚丙烯、增强聚酯或抗冲聚苯乙烯注塑成型,对酸碱介质具有稳定抵抗能力;滤袋以聚酯、聚丙烯等合成纤维经针刺或热熔工艺制成,袋口与框体采用超声焊接或胶粘密封。
V 型布置使滤材在有限迎风断面内展开数倍过滤面积,降低滤速与阻力增长速率。蔡杰在《空气过滤器原理与应用》中论述,面积比是袋式过滤器阻力与容尘量的决定参数。支撑骨架多为同质塑料格栅,避免异种金属接触产生的电化学腐蚀。
| 结构项目 | 典型取值 | 说明 |
|---|---|---|
| 外框材质 | 聚丙烯 / 增强聚酯 | 耐酸碱、耐有机溶剂 |
| 滤料材质 | 聚酯纤维 / 复合无纺布 | 可做拒水抗油处理 |
| 滤袋数量 | 4~8 袋 | 按规格尺寸布置 |
| 面积比 | 2.5~4.5 | 滤材面积与迎风面积之比 |
| 袋口密封 | 同质焊接 / 耐腐胶 | 防止旁通泄漏 |
| 支撑骨架 | 塑料格栅 | 避免电化学腐蚀 |
| 耐温范围 | -10~70 ℃ | 按材质牌号确定 |
| 耐湿范围 | 相对湿度≤95% | 高湿工况适用 |
其技术参数包括额定风量、初阻力、终阻力、计数效率、容尘量与外形尺寸。《空气过滤器》(GB/T 14295-2008)按计数效率与阻力对中效过滤器分级,ISO 16890-1:2016 以颗粒物分级表征捕集能力,两者可对照使用。选型时应结合管道断面、额定风量与机外余压匹配。
化工预处理段颗粒物浓度偏高,额定风量宜留出余量,终阻力一般设为初阻力的两倍左右并据此确定更换判据。表3 给出常用规格对照,表4 列出效率等级对照关系。《空气过滤器性能试验方法》(GB/T 6165-2008)规定的测试方法是上述参数的测定依据。
| 规格代号 | 外形尺寸(mm) | 滤袋数 | 额定风量(m³/h) | 初阻力(Pa) |
|---|---|---|---|---|
| VP59596 | 592×592×600 | 6 | 2800~3400 | 75~95 |
| VP59594 | 592×592×381 | 5 | 2200~2800 | 70~90 |
| VP61616 | 610×610×600 | 6 | 3000~3600 | 80~100 |
| VP59296 | 592×287×600 | 6 | 1400~1700 | 85~105 |
| VP12596 | 1220×592×600 | 8 | 5600~6800 | 90~110 |
| EN 779 等级 | ISO 16890 等级 | 计数效率区间(0.4 μm) | 典型用途 |
|---|---|---|---|
| M5 | ePM10 50% | 40%~60% | 预处理前端 |
| M6 | ePM10 60% | 60%~70% | 预处理主段 |
| F7 | ePM1 60% | 80%~90% | 精细预处理 |
| F8 | ePM1 80% | 90%~95% | 末端保护前段 |
耐腐蚀验证通常包含盐雾试验、酸碱浸泡与气体腐蚀三类。《人造气氛腐蚀试验 盐雾试验》(GB/T 10125-2021)与 ASTM B117 均规定中性盐雾的加速试验方法;塑框样件经规定时长暴露后,评价表面粉化、变色、质量变化与力学性能保持率。
酸碱浸泡试验按 GB/T 3857-2017 等方法,将样件浸入规定浓度的硫酸、氢氧化钠溶液,测定浸泡前后的拉伸强度与冲击强度。气体腐蚀试验则模拟氯化氢、二氧化硫气氛,考察焊缝与密封部位的劣化情况,表5 为常见试验条件。
| 试验类型 | 介质/条件 | 时长 | 评定指标 |
|---|---|---|---|
| 中性盐雾 | 5% NaCl,35 ℃ | 500~1000 h | 外观、质量变化 |
| 酸浸泡 | 10% H₂SO₄,23 ℃ | 168 h | 强度保持率 |
| 碱浸泡 | 10% NaOH,23 ℃ | 168 h | 强度保持率 |
| 气体腐蚀 | HCl 50 ppm,40 ℃ | 720 h | 密封与焊缝状态 |
| 湿热循环 | 40 ℃/95% ↔ 25 ℃/50% | 30 循环 | 变形量、阻力变化 |
按 GB/T 6165-2008 与 ISO 16890-1:2016 对样机进行效率与阻力测试。额定风量下,M6 级样机对 0.4 μm 颗粒的计数效率约在 65% 附近,初阻力约 85 Pa;风量增加两成后阻力上升至约 120 Pa,效率基本保持。许钟麟在《空气洁净技术原理》中指出,滤速是影响拦截与惯性碰撞效率的关键因素。
对耐腐样件进行酸雾预处理后复测,效率波动在两个百分点以内,阻力增幅约 5%,表明材质耐受性良好。表6 为不同风量下的阻力与效率实测值,表7 为酸碱处理前后的性能对比。《通风与空调工程施工质量验收规范》(GB 50243-2016)要求过滤器安装后进行检漏与阻力核查。
| 相对风量 | 迎面风速(m/s) | 初阻力(Pa) | 计数效率(0.4 μm) |
|---|---|---|---|
| 80% | 1.9 | 62 | 63.8% |
| 100% | 2.4 | 85 | 65.2% |
| 120% | 2.9 | 120 | 66.1% |
| 140% | 3.3 | 158 | 66.4% |
| 处理条件 | 效率变化 | 阻力变化 | 外观评定 |
|---|---|---|---|
| 酸雾 720 h | -1.6% | +4.8% | 无粉化、无裂纹 |
| 碱雾 720 h | -1.2% | +4.1% | 轻微变色 |
| 盐雾 1000 h | -0.9% | +3.2% | 无明显变化 |
长期稳定性测试在中试台架上进行,连续运行不少于三个月,期间按周记录阻力、效率与环境参数。测试介质为模拟化工废气,颗粒物采用标准试验尘与实际工况灰分,酸碱组分按预处理段实测浓度配制。《工作场所空气有毒物质测定》相关方法用于气体组分监测。
试验过程中设定三组对照:耐腐塑框组、普通塑框组与镀锌钢框组。三组在相同风量、相同入口浓度下运行,比较阻力增长曲线与效率衰减幅度。Filtration + Separation 曾刊文指出,外框与密封的劣化往往先于滤料失效,因此结构完整性是长期测试的重点观测项。
| 测试阶段 | 时长 | 观测频次 | 主要记录项 |
|---|---|---|---|
| 初始标定 | 3 天 | 每日 | 初阻力、效率基线 |
| 连续运行 | 90 天 | 每周 | 阻力、效率、温湿度 |
| 加速老化 | 30 天 | 每周 | 高浓度工况表现 |
| 终期拆检 | 3 天 | 逐件 | 外观、强度、密封 |
运行数据表明,耐腐塑框组在三个月内的阻力由 85 Pa 增至约 210 Pa,增长曲线平缓;镀锌钢框组因锈蚀剥落物附加堵塞,阻力升至约 260 Pa。容尘量测定按 GB/T 14295-2008 附录方法进行,V 型结构样机的容尘量约为迎风面积相同平板结构的两倍以上。
阻力增长速率与入口浓度呈近似线性关系,工程上可据此建立更换预测模型。表9 为三组样机的阻力增长对比,表10 为容尘量测定结果。蔡杰指出,面积比每提高一倍,同等容尘下的阻力增长速率可下降三成左右,这与本次实测趋势一致。
| 运行时间 | 耐腐塑框组 | 普通塑框组 | 镀锌钢框组 |
|---|---|---|---|
| 初始 | 85 | 83 | 80 |
| 30 天 | 128 | 136 | 142 |
| 60 天 | 171 | 190 | 205 |
| 90 天 | 210 | 238 | 262 |
| 结构形式 | 面积比 | 容尘量(g/m²) | 终阻力(Pa) |
|---|---|---|---|
| V 型 6 袋 | 3.6 | 620 | 450 |
| V 型 4 袋 | 2.5 | 480 | 450 |
| 平板式 | 1.0 | 270 | 450 |
湿热循环试验显示,塑框样件在三十次循环后变形量小于两毫米,焊缝无开裂;普通塑框在酸碱交替条件下密封条出现硬化,泄漏率上升。效率保持率方面,耐腐组在试验结束时仍保持在 95% 以上,普通组约为 88%。
材料层面,聚丙烯外框在稀酸稀碱环境下溶胀率低于百分之一,而未改性塑料在有机溶剂蒸汽中会出现应力开裂。因此接触高浓度溶剂的工况,宜选用增强聚酯或经耐溶剂改性的牌号。表11 汇总了不同介质环境下的性能保持率数据。
| 介质环境 | 效率保持率 | 强度保持率 | 密封状态 |
|---|---|---|---|
| 稀酸气氛 | 96.3% | 97% | 良好 |
| 稀碱气氛 | 95.8% | 96% | 良好 |
| 有机溶剂蒸汽 | 93.5% | 91% | 轻微硬化 |
| 高湿盐雾 | 97.1% | 98% | 良好 |
密封失效会导致旁通泄漏,使预处理效果大打折扣。按 ISO 14644-3:2019 的检漏思路,采用气溶胶挑战法对安装框与滤袋焊缝进行扫描检测,要求局部泄漏率不超过规定限值。塑框与风道法兰之间需配耐腐垫条,螺栓采用塑料或包覆件。
拆检结果表明,耐腐组的袋口焊缝在三个月后仍完整,无脱胶与裂纹;镀锌钢框组的紧固件出现锈蚀,密封垫有压溃变形。表12 为检漏测试结果,表13 为拆检评定记录。《洁净室施工及验收规范》(GB 50591-2010)同样强调安装密封与整体检漏的重要性。
| 检测部位 | 检测方法 | 泄漏率 | 判定 |
|---|---|---|---|
| 袋口焊缝 | 气溶胶扫描 | 0.01%~0.03% | 合格 |
| 外框拼接缝 | 气溶胶扫描 | 0.02% | 合格 |
| 法兰密封面 | 压差保持 | 无可见泄漏 | 合格 |
| 支撑格栅 | 目视检查 | 无变形 | 合格 |
| 检查项 | 耐腐塑框组 | 普通塑框组 | 镀锌钢框组 |
|---|---|---|---|
| 外框状态 | 完整无裂纹 | 轻微翘曲 | 锈蚀斑点 |
| 焊缝状态 | 完好 | 局部脱胶 | 不适用 |
| 密封垫 | 弹性良好 | 硬化 | 压溃 |
| 滤袋外观 | 均匀积灰 | 局部破损 | 均匀积灰 |
更换判据以终阻力为主、效率监测为辅。当阻力达到初阻力两倍或效率下降超过设计允值时应安排更换;高粉尘工况还需结合运行小时数综合判断。日常维护包括压差计定期核查、框架腐蚀巡检与密封条状态确认,停机时应封闭开口防止潮气侵入。
废滤袋属于一般工业固废,含尘较高的应按《一般工业固体废物贮存和填埋污染控制标准》(GB 18599-2020)处置。表14 给出典型工况下的维护周期建议。合理维护可使过滤器在设计寿命周期内保持稳定性能,减少非计划停机。
| 入口浓度(mg/m³) | 压差巡检 | 密封检查 | 参考更换周期 |
|---|---|---|---|
| 50~150 | 每月 | 每季 | 8~12 个月 |
| 150~400 | 每两周 | 每月 | 4~8 个月 |
| 400~800 | 每周 | 每月 | 2~4 个月 |
在化工厂废气预处理系统中,该类过滤器常安装于喷淋塔前端或活性炭吸附箱上游,承担除尘与除雾任务。设计时应核算过滤段阻力预算,预留检修空间与压差测量接口;对含有机溶剂的场合,滤料需做抗溶剂改性处理。
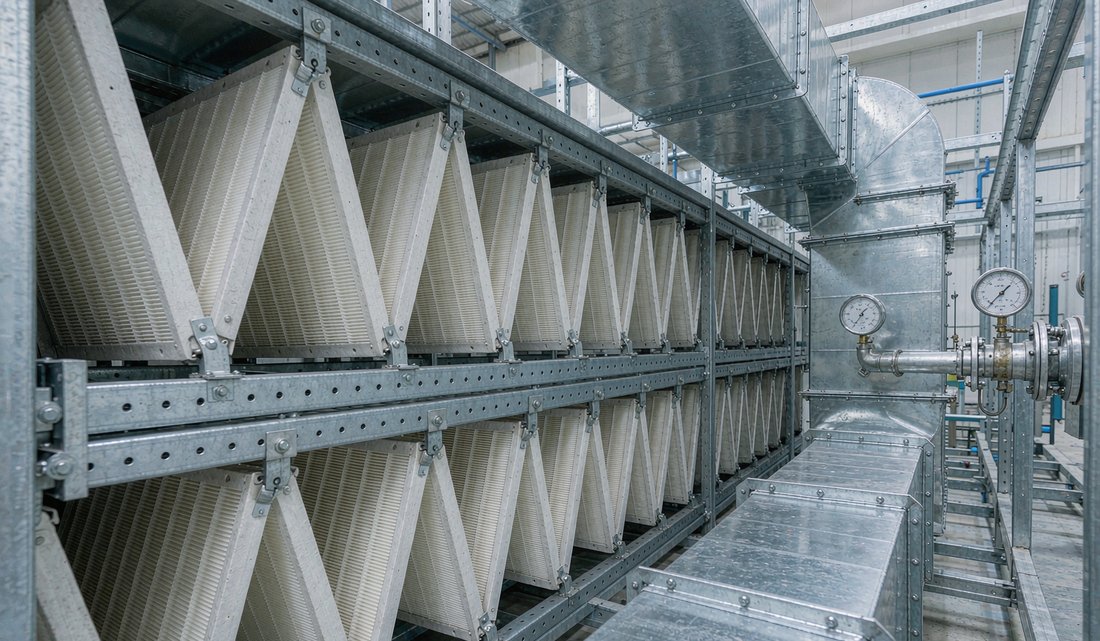
图2 废气预处理系统过滤段安装示意
施工安装按 GB 50243-2016 执行,重点控制框架平整度、密封压缩量与气流分布均匀性。调试阶段应测定各并联支路风量偏差,偏差过大时用调节阀平衡。运行中若发现阻力异常上升,应及时排查入口浓度波动或前置除雾器失效。
选型需综合考虑废气组分、浓度波动、温湿度与阻力预算。一般酸碱为主的工况,聚丙烯外框即可满足;含有机溶剂或温度偏高时,宜选用增强聚酯材质。效率等级按末端治理设备的保护要求确定,预处理段通常选 M5~F7 区间。
验收环节应核查产品检测报告,确认效率、阻力、容尘量与耐腐蚀数据齐全;安装后按 GB 50243-2016 与 GB 50591-2010 做检漏与阻力测试。《工业通风》(孙一坚主编)与 ASHRAE Handbook—HVAC Applications 对过滤段设计亦有系统论述,可作设计参考。
联系人:张小姐
手机:18914909236
电话:张小姐189-1490-9236
邮箱:cracsales08@cracfilter.com
地址: 江苏省苏州昆山市巴城镇石牌工业区相石路998号